



 English
A nem szőtt gépek az ellátási lánc legelején ülnek, amire a legtöbben soha nem gondolnak. A sebészköntössé váló tekercs, nedves törlőkendő, bevásárlótáska, konyharuha vagy mezőgazdasági gyapjú lap ugyanúgy kezdődik: polimer szemcsék mennek be, szálak jönnek ki, szövedék keletkezik, a szövedéket összeragasztják, és a kész szövetet feltekerik egy magra.
Ezeket a vonalakat a megélhetésért építjük. Az évek során berendezéseink Kínában, Indiában, Pakisztánban, Törökországban, Oroszországban és Ausztráliában kerültek vásárlókhoz, és egy minta állandósult az egészben: azok a vásárlók, akik a legvilágosabb kérdéseket teszik fel rendelésük előtt, a legtöbbet kereső gépekhez jutnak. Ez az útmutató arra törekszik, hogy ezeket a kérdéseket egy helyen, közérthető nyelven tegyük fel.
Mit takar valójában a „nem szőtt gépek” kifejezés?
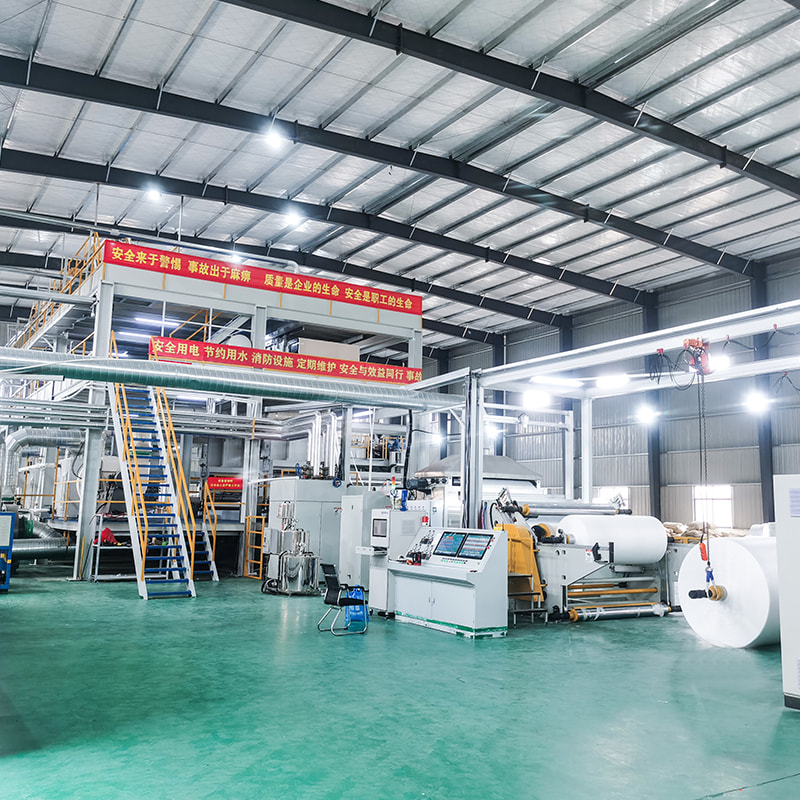
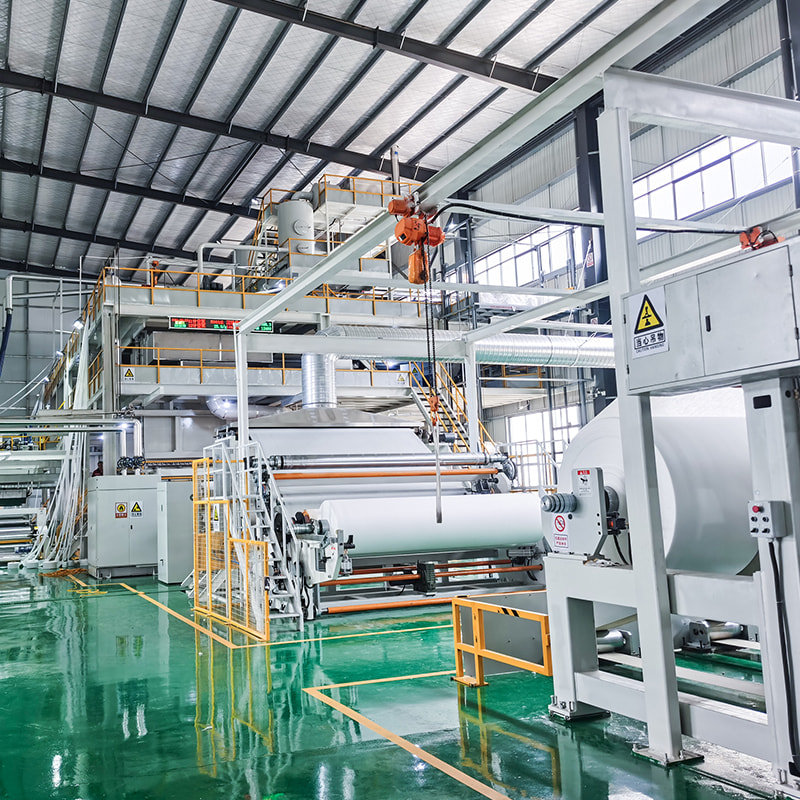
Keressen nemszőtt gépeket, és mindent megtalál, az egyetlen olvasztva fúvott szerszámtól a teljes kulcsrakész üzemig, ugyanazon három szó alatt. A kifejezés egy folyamatcsaládot ír le, nem egy terméket. A gyakorlatban szinte minden sodort vagy olvadó vonalat ugyanabból az egységsorozatból állítanak össze, és ha megértjük ezt a sorrendet, minden későbbi döntés könnyebbé válik.
- Extrudálás. A polimer granulátumokat megolvasztják, szűrik és állandó sebességgel és nyomáson adagolják.
- Pörgetés. A fonófej finom szálakká alakítja az olvadékot. A forgó gerendák száma határozza meg, hogy a zsinór hány fonott kötésű réteget tud lerakni.
- Kioltás és rajzolás. A szabályozott levegő lehűti a szálakat, és lenyújtja őket a cél denierig.
- Web kialakítás. A szálakat egy mozgó formázószalagra fektetik, ahol egyenletes szövedékké épülnek fel.
- Ragasztás. A kalander vagy más kötési módszer a szálakat a kívánt szilárdsággal és kézi tapintással szövetté olvasztja.
- Feltekerés és hasítás. Az élvágás, a feszességszabályozás és a tekercsváltások a szalagot értékesíthető tekercsekké alakítják.
Az olvadékfúvott szakasz ugyanabba a láncba hasít, de különbséggel: a forró, nagy sebességű levegő sokkal finomabb átmérőjére gyengíti a szálakat, mielőtt a kollektorra kerülnének. Ez adja az olvadékfúvott szövetek záró- és szűrési teljesítményét, és ezért az olvadékfúvott rétegeket szinte mindig párosítják a fonott szövetekkel.
Válassza ki a szövetet a gép előtt
A legdrágább hiba, amit látunk, az a vevő, aki költségvetéssel és alaprajzzal kezdi, majd igyekszik szövetet illeszteni ahhoz a géphez, amelyet a költségvetés megenged. Fordítva sokkal jobban működik. Döntse el, mit szeretne eladni, kinek szeretné eladni, és mit kell tennie a végterméknek. A gép konfigurációja ebből következik.
Gyakorlatilag a döntés a nyalábszámon és szerkezeten múlik. Minden fonott szál egy réteg folytonos izzószálat ad hozzá; minden olvadékfúvott gerenda egy záróréteget ad hozzá. A több gerenda nagyobb kapacitást, jobb lefedettséget és szélesebb teljesítményablakot jelent, de nagyobb befektetést és hosszabb üzembe helyezési görbét is jelent.
| Szerkezet | Gerenda elrendezés | Szövet karakter | Tipikus végfelhasználás |
|---|---|---|---|
| S | Egy spunbond gerenda | Puha, légáteresztő, gazdaságos | Táskák, csomagolás, mezőgazdaság |
| SS | Két spunbond gerenda | Erősebb, egyenletesebb fedés | Higiénia, törlőkendők, lakástextil |
| SSS | Három spunbond gerenda | Nagy teljesítmény, finom denier | Higiéniai fedőlap, orvosi |
| SMS | Két spunbond, egy olvasztva fújt | Akadály plusz erő | Ruhák, függönyök, maszkok |
| SMMS | Két spunbond, kettő olvasztva fújt | Magasabb gát, jó szűrés | Orvosi, szűrőközeg |
| SMMSS | Három spunbond, kettő olvasztva fújt | Prémium védőréteg puhasággal | Csúcskategóriás orvosi, védőfelszerelés |
Az egynyalábú kiindulópont
Sok gyártó számára, különösen azok számára, akik először lépnek piacra, az egysugaras S vonal az ésszerű első lépés. Könnyebb az üzemeltetése, gyorsabb az üzembe helyezése és könnyebb a tőkével való ellátása, és továbbra is valóban piacképes szövetet készít bevásárlótáskákhoz, mezőgazdasági huzatokhoz, bútorokhoz és csomagolóanyagokhoz.
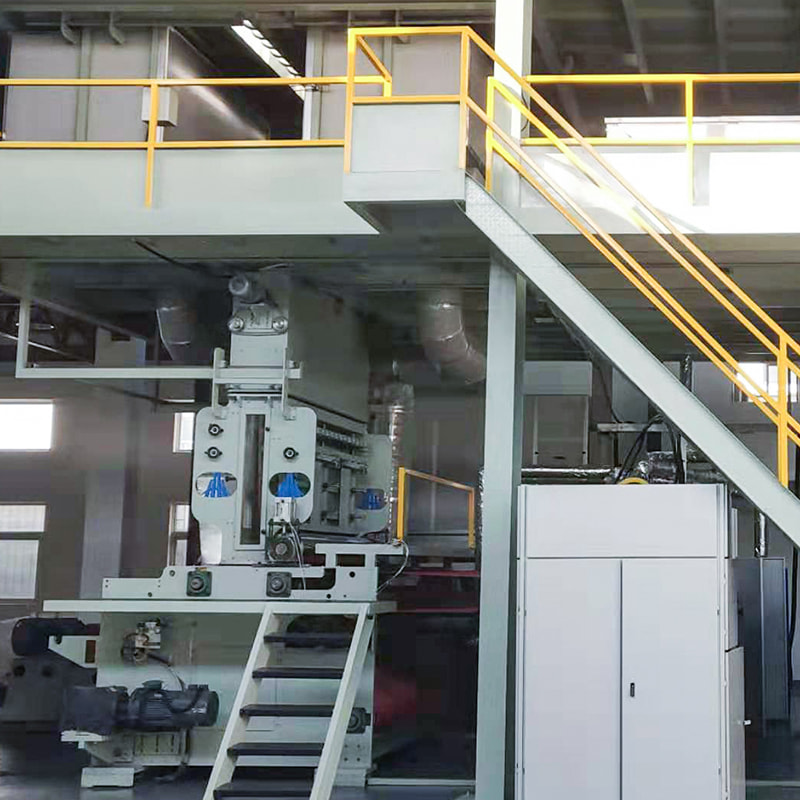 Single Beam S Spunbond nem szőtt gép Egyszerűbb első lépés sorozat a piacképes spunbond szövetekhez, 1600–3200 mm szélességgel és 3–10 t kibocsátással; érdemes átnézni az alacsonyabb tőkével való bejegyzéshez. Termék megtekintése →
Az egynyalábú vonalon belüli tervezés semmilyen szempontból nem egyszerűsödik. Továbbra is kap egy megfelelően kialakított fonófejet, szabályozott edzést, egy jól kiegyensúlyozott alakító részt és egy kalandert, amely egyenletes nyomást és hőmérsékletet tart a teljes munkaszélességben. Amiről lemond, az a redundancia és a csúcsteljesítmény, nem pedig a szövet minősége.
Két és három Spunbond gerenda: Ahol a mennyiség elkezd fizetni
A kétsugaras SS vonal az izzószál kimenetét két forgási pozícióban osztja fel. Ezzel két dolgot vásárolhat egyszerre: több tonnát óránként ugyanazon az alapterületen, és jobb fedést, mivel egy második réteg kitölti az első vékony foltjait. A szövetek egyenletesebbnek érzik magukat, a szakítószilárdság mindkét irányban javul, a könnyebb súlyok pedig könnyebben futnak egyenletesen.
Lépjen három sugárra SSS konfigurációval és ugyanazzal a logikai skálával. A teljesítmény emelkedik, a filament denier finomabbra tolható a vonalstabilitás feláldozása nélkül, és a kapott szövet jól illeszkedik a higiéniai fedőlapokhoz és az orvosi alkalmazásokhoz, ahol a puhaság és az egyenletesség számít. A kompromisszum egyértelmű: a több nyaláb több tőkét, több közművet és egy csapatot jelent, amelyet megfelelően ki kell képezni a teljes vonalon.
A munkaszélességeket érdemes tudni
A sorozatunkban az általános munkaszélességek 1600 mm, 2400 mm, 3200 mm, 4000 mm és 4200 mm. A szélesség éppúgy kereskedelmi, mint műszaki döntés. A keskeny vonal könnyebben kitölthető megrendelésekkel, és olcsóbb a futtatása; egy széles vonal csökkenti a kilogrammonkénti költséget, ha megvan az igény, hogy elfoglalja. Legyen őszinte az igényekkel kapcsolatban.
Meltblown Layer hozzáadása: SMS and Beyond
Ha egy szövetnek ellenállnia kell a folyadék behatolásának, miközben még lélegzik, a spunbond önmagában már nem elég. Egy háromsugaras SMS-vonal egy olvasztva fúvott réteget szendvicsít két sodrott kötésréteg közé, és olyan kompozitot hoz létre, amely a külső mechanikai szilárdságot a középső finomszálas gáttal ötvözi.
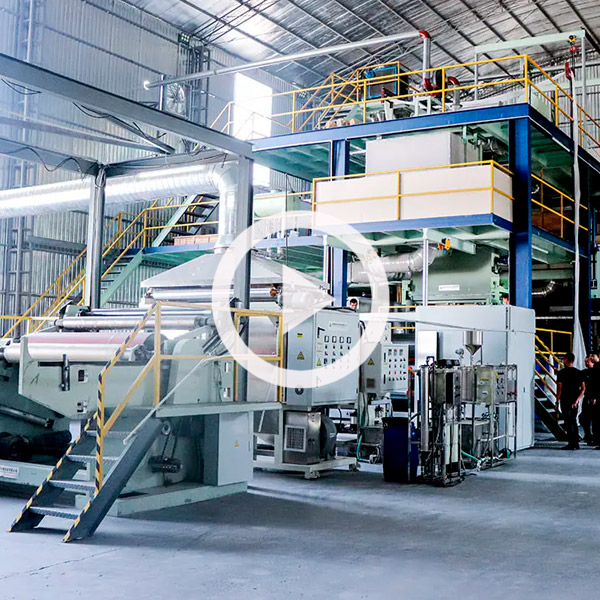 Háromsugaras SMS fonott-olvadó nemszőtt gép Egyesíti a fonott és olvadékfúvott rétegeket lélegző zárószövetekhez, 9–70 GSM és 6–20 t kibocsátással; alkalmas az orvosi és higiéniai termékek tervezésére. Termék megtekintése →
Ez az a család, amely orvosi köpenyeket, függönyöket, maszkanyagokat és egyéb védőtermékeket szolgál fel. Mozgasson akár négy gerendát az SMMS-sel, és adjon hozzá egy második olvadékfúvott réteget, amely tovább növeli a gát teljesítményét és a szűrési hatékonyságot. Az ötsugaras SMMSS konfiguráció a kínálatunk élén áll, három fonott gerendát két olvadékfúvott gerendával párosítva azon gyártók számára, akik a prémium orvosi és védelmi piacokat célozzák meg, ahol az akadály és a kézi tapintás egyaránt értékesítési pont.
Amikor egy önálló olvasztott gépnek van értelme
Nem minden gyártónak van szüksége teljes összetett terméksorra. Ha az Ön vállalkozása szűrőközeggel foglalkozik, vagy ha már rendelkezik spunbond kapacitással, és a működő cseréje nélkül szeretne gátat bővíteni, egy dedikált olvasztva fúvott gép lehet a tisztább megoldás.
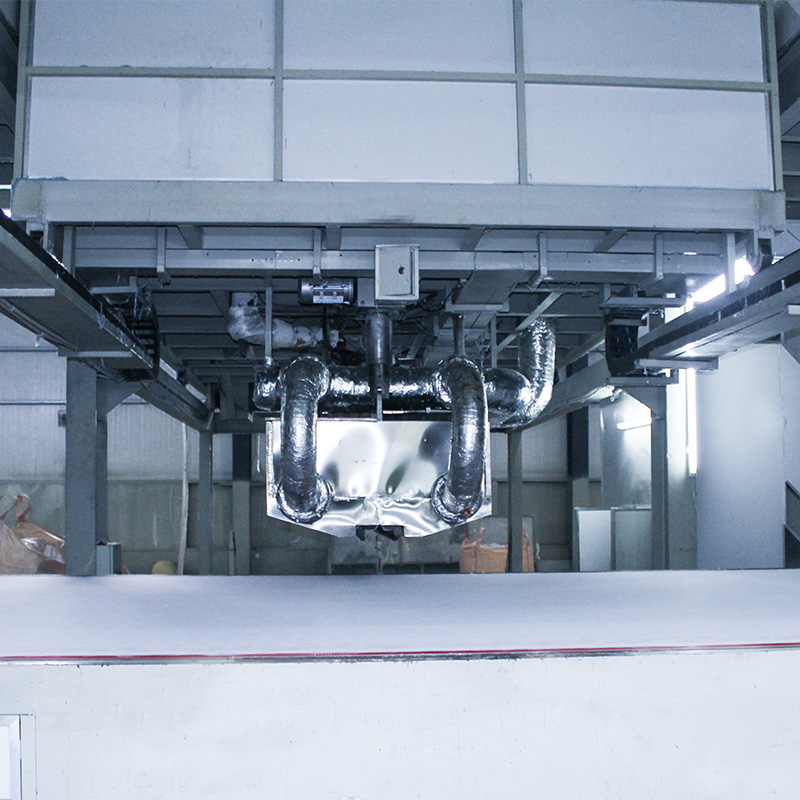 Önálló olvasztva fújt nemszőtt gép finomszálas szűrőközegekhez Speciális olvasztva fúvott egység szűrő- és gátszalagokhoz, 18–300 GSM, 1,6–4 μm szálak és 1600–3200 mm szélességgel; hasznos, ha olvasztva fúvott kapacitást ad hozzá teljes kompozit vonal nélkül. Termék megtekintése →
Az önálló olvasztva fúvott egység szorosabb folyamatszabályozást is biztosít a finomszál minőségét meghatározó változók felett: a szerszám hőmérséklete, légnyomás és sebesség, áteresztőképesség és kollektor távolság. Ezek a paraméterek a konfigurációtól függetlenül figyelmet érdemelnek, mert ezek döntik el, hogy konzisztens szalagot vagy olyan tekercset állít elő, amely nem felel meg a bejövő ellenőrzésnek.
Az üzleti helyzetet meghatározó specifikációk
Amint a struktúra rendeződött, a beszélgetés számokra fordul. Ezeket érdemes írásban rögzíteni, mielőtt bármit is aláírnál:
- Munkaszélesség és használható burkolatszélesség, mivel a második mindig keskenyebb, mint az első.
- Grammage tartomány , a vonal legkönnyebb és legnehezebb szövete is kényelmesen tart.
- Vonalsebesség minden grammnál , mert a 15 g/m2-nél megadott sebesség semmit sem mond arról, hogy a vonal hogyan viselkedik 70 g/m2-nél.
- Filament denier és hogyan szabályozható a szélességben.
- Nyersanyag specifikáció , beleértve azt a folyási index tartományt is, amelyre az extruder be van állítva.
- Csatlakoztatott terhelés és közművek , amelyek hatással vannak az épületére és az üzemeltetési költségeire is.
Inkább táblázatként, mint brosúramondatként kérje ezeket. Az a beszállító, aki minden egyes tételhez valós számokat tud írni, az a beszállító, aki gondolt az Ön gyártási napjára.
Az alkatrészvásárlók elfelejtik a költségvetést
A főgép csak egy működő üzem része. Az anyagmozgatás és szárítás, a hűtőberendezések, a sűrített levegő, az alakítószalag, az élszegély-visszanyerés, a tekercselő tengelyek, a hasítókések és az ésszerű első alkatrészkészletnek mind szerepelnie kell a tervben. Ugyanígy maga az épület is: az alapozási terhelések, a pergetőfej-terület belmagassága, a kábelek elvezetése és a tér, amelyre a csapatának szüksége van a vonal körüli biztonságos munkához.
A vezérlési architektúra is említést érdemel. Soraink PLC vezérléssel, érintőképernyős működéssel működnek, a vezérlőelemek pedig bevált márkáktól származnak, így a hibakeresés nem egzotikus, hanem kiszámítható marad. Ez a legfontosabb hajnali kettőkor, hat hónappal az üzembe helyezés után, amikor valami megakad, és gyorsan választ kell kapnia.
Telepítés, képzés és hosszú táv
A nemszőtt vonal egy precíziós műszer, amely történetesen akkora, mint egy épület. A fonórész és a formázószalag közötti igazítás, a nagy sebességű görgőkiegyensúlyozás és a több méteres szélességben állandó kalander hőmérséklet mind-mind azok, amelyek eldöntik, hogy a harmadik vagy a harmincadik napon értékesíthető szövetet gyártanak-e.
Tervezze meg megfelelően az üzembe helyezési ablakot. A gyártás megkezdése előtt képezze a kezelőket az érintőképernyőn, ne pedig közben. Vezessen írásos naplót a hőmérséklet-, nyomás- és sebességbeállításokról minden egyes elkészített termékhez, így az ismételt rendelés nem válik megismételt kísérletté. A karbantartást pedig gyártási munkaként kezelje: a szerszám és a forgófej tervezett tisztítása, a szűrők ütemezett cseréje és a szalagkövetés ellenőrzése olcsóbb, mint egy hét állásidő.
A megfelelő partner kiválasztása
A berendezések hosszú kapcsolat, és a kérdések, amelyeket fel kell tenni a szállítónak, többnyire a szállítást követő évekre vonatkoznak. Ki válaszol, ha egy fűtőzóna meghibásodik? Hogyan és milyen gyorsan szállítják az alkatrészeket? Át lehet konfigurálni a vonalat később, ha az Ön piaca a táskákról az orvosi textíliára vált? A válaszok elválasztják a gépeladót a gyártó partnertől.
Saját megközelítésünk mindig is meglehetősen egyszerű volt: először értse meg a szövetet, majd konfigurálja körülötte a berendezést, és maradjon elérhető, ha már fut a vonal. Ha többet szeretne megtudni arról, hogyan dolgozunk és hol futnak már gépeink, akkor elolvashatja céges hátterünk és az általunk kiszolgált piacok. Ha van egy specifikációja, vagy csak hozzávetőleges elképzelése van arról, hogy mit szeretne előállítani, küldje el nekünk adatait és segítünk eldönteni, hogy melyik konfiguráció illik hozzá.
A nem szőtt gépek a tiszta gondolkodást jutalmazzák. Döntse el a szövetet, illessze a szerkezetet a piachoz, amelyen ténylegesen értékesít, és legyen óvatos az áteresztőképességgel kapcsolatban, amíg nem kap megrendeléseket. Ha ezt megteszed, a ma vásárolt termék még jóval a papírmunka leadása után is meg fogja keresni az árát.
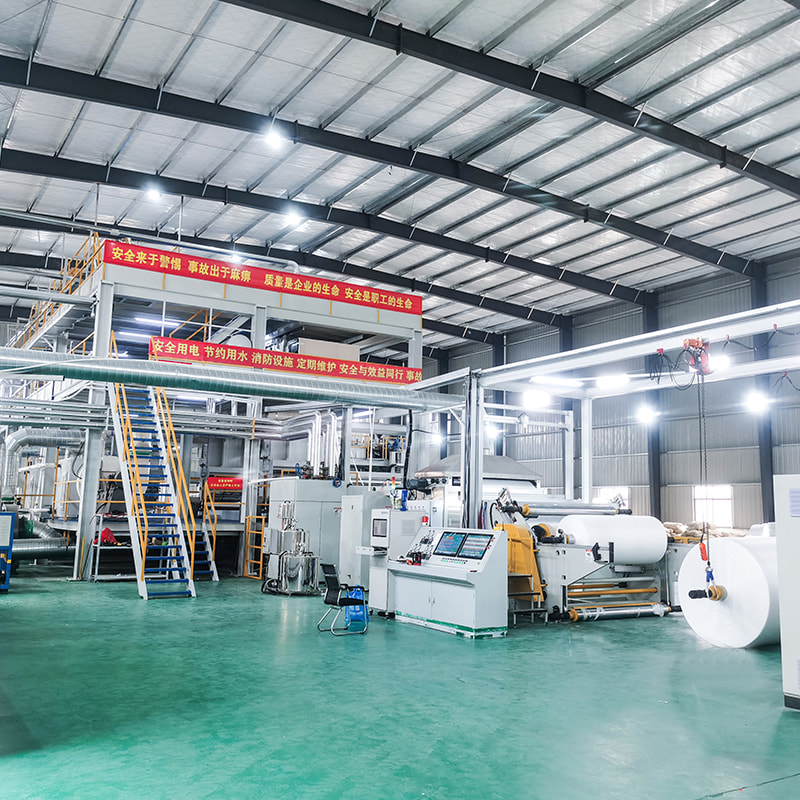
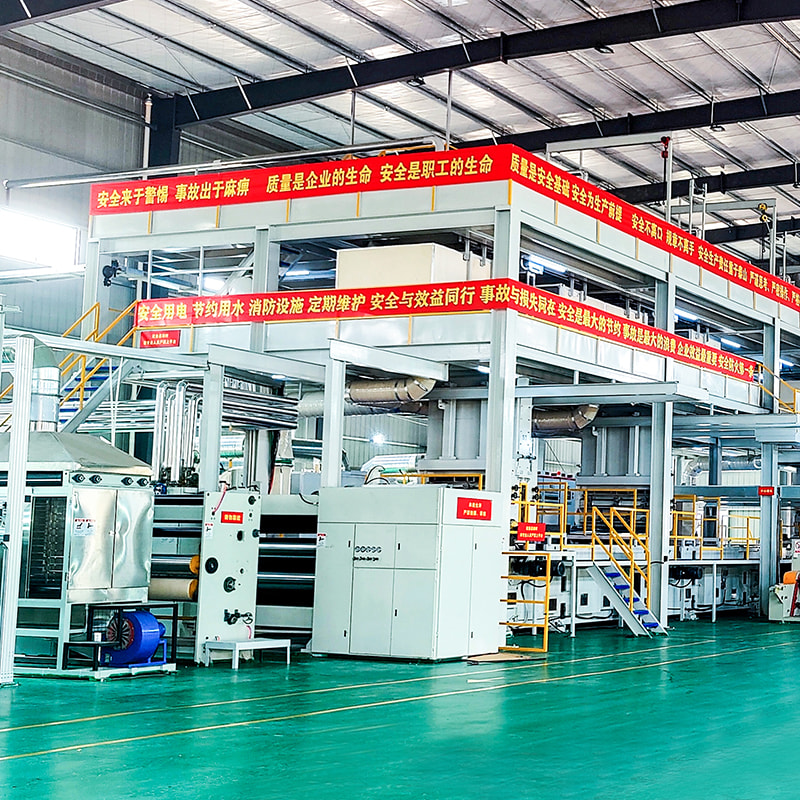


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kína
