



 English
A kártyázott web azon kifejezések egyike, amelyek szinte minden nem szőtt beszélgetésben felmerülnek, mégis kissé eltérő dolgokat jelent a különböző emberek számára. A gépgyártó számára ez az a pont, ahol a vágott szálak megszűnnek laza bálák lenni, és úgy kezdenek viselkedni, mint egy összefüggő lap. A termékfejlesztők számára ez egy platform a puhaság, az ömlesztettség és a rugalmasság keverékéhez. Ebben a cikkben végigjárjuk, hogyan készül a kártolt szövedék, mely szálak működnek a legjobban, hogyan ragasztják a szövedéket használható szövetté, és hol férnek el a kártolt szövedékek egy olyan piacon, amelyet a fonott és olvadékfúvott vonalak is kiszolgálnak.
Mi az a kártyázott web?
A kártolt szövedék mechanikai kártolással kialakított rostos szövedék. A kártológép kinyitja, megtisztítja és összekeveri a vágott szálakat, majd egy dofferhengeren egy folytonos hálóvá sűríti. Az eljárás az airlaid mellett a nemszőtt szövedékképzés drylaid családjába tartozik, és nem kész szövetet, hanem szövedéket állít elő. A szálakat ebben a szakaszban főként súrlódás, krimpelés és mechanikai összefonódás tartja össze, ezért a szalagot össze kell kötni, mielőtt hengerelhető, átalakítható vagy termékben felhasználható lenne.
Mivel a kártolás vágott szálakkal működik, a keletkező szövedék gyakran határozottan irányított. A legtöbb szál gépirányban fekszik, ami jó szilárdságot ad a szövedéknek ebben az irányban, de kisebb szilárdságot biztosít rajta. A gyártók ezt átlapolással, véletlenszerű besorolással vagy más szalagképző technológiákkal való keveréssel kezelik, amikor kiegyensúlyozottabb szövetre van szükség.
Bálától a webig: A kártyázási sorozat
Bár a kártolás távolról egyszerűnek tűnik, a stabil kártolt szalag az előkészítési lépések sorrendjén múlik. A berendezésekkel kapcsolatos tapasztalataink szerint a legtöbb webminőségi probléma nem magára a kártyára, hanem a rossz szálelőkészítésre vezethető vissza.
- Bálák nyitása és keverése: A rostokat a bálákból veszik, lemérik és összekeverik, hogy egységes nyersanyag-adagolást hozzanak létre.
- Nyitás és tisztítás: A csomók, nepek és idegen anyagok lecsökkennek, mielőtt a szálak elérnék a fő hengert.
- Fő kártolás: A henger és a munkás-lehúzó görgők szétválasztják és egyedre szabják a szálakat, vékony szövedékké igazítva azokat.
- Doffer kondenzáció: A doffer eltávolítja a szövedéket a hengerből, és egy folytonos lappá kondenzálja.
- Szövedék kialakítása: A szövedéket egy keresztfedővel, függőleges lelapolóval vagy véletlenszerűsítővel fektetik le, hogy elérjék a kívánt szélességet, súlyt és szálirányt.
A web elhelyezésének módja fontos minőségi döntés. A direkt kártolt szalag erős gépirányú orientációt tart, míg a keresztben átlapolt szövedék némi MD-szilárdságot vált ki a jobb keresztirányú tulajdonságok és a kiegyensúlyozottabb kéz érdekében.
Szálak kiválasztása és keverése kártolt hálókhoz
A kártolt hálógyártás szokatlanul rugalmas az alapanyagok tekintetében. Pamut, viszkóz, poliészter, polipropilén, kétkomponensű szálak, PLA és sok keverék kártolható. A kulcs az, hogy a szálhosszt, a deniert, a krimpelést és a befejezést a kártolási vonalhoz és a végtermékhez igazítsák.
A kártolás tipikus tűzőhossza nagyjából 25 mm és 60 mm közé esik, a denierek körülbelül 1,5 és 6 közöttiek. A finomabb szálak általában lágyabb, egyenletesebb szövedéket adnak, míg a durvább szálak térfogatot és rugalmasságot adnak. A krimpelés elősegíti a szálak egymásba illeszkedését a ragasztás előtt, és a megfelelő centrifugálás csökkenti a statikus elektromosságot és a száltörést. Ha egy gyártó konkrét kézi, nedvszívó- vagy szilárdsági profilt szeretne, akkor két vagy három száltípus keverése gyakran hatékonyabb, mint a kötési vonal megváltoztatása.
Ragasztási módszerek, amelyek a kártolt hálót szövetté varázsolják
A kártolt háló csak köztes termék. A ragasztási lépés dönti el, hogy a végső nemszőtt anyag úgy viselkedik, mint egy puha higiéniai fedőréteg, egy kemény geotextília vagy egy tartós szűrőközeg. A fő útvonalak a hő-, mechanikai, kémiai és öltéskötések, és mindegyik más-más ujjlenyomatot hagy az anyagon.
| Ragasztási módszer | Hogyan működik | Tipikus szálak | Közös végfelhasználás |
|---|---|---|---|
| Termikus kötés | Hő és nyomás, vagy forró levegő, olvadószálak vagy kétkomponensű kötőszálak. | PP, PET, kétkomponensű | Higiéniai fedőlapok, törlőkendők, szűrés |
| Tűlyukasztás | Szöges tűk mechanikusan összefonják a szövedéket. | PET, PP, természetes szálak | Geotextília, autóipar, bútor |
| Spunlace | A nagynyomású vízsugarak hő nélkül összekuszálják a szálakat. | Viszkóz, PET, pamut keverékek | Törlőkendők, orvosi géz, arcmaszkok |
| Kémiai kötés | Latexet vagy kötőanyagot alkalmaznak, majd szárítják és kikeményítik. | Viszkóz, PET, keverékek | Bélések, törlőkendők, szűrés |
| Öltéskötés | A kötött öltések rögzítik a hálót. | Különféle vágott szálak | Kompozitok, ipari textíliák |
Egyes termékek a kártolt szövedéket olvadékfúvott réteggel kombinálják a gátteljesítmény érdekében, különösen az orvosi és szűrési alkalmazásokban. Ha ez a cél, akkor egy önálló olvadékfúvott zsinór praktikus építőelem lehet.
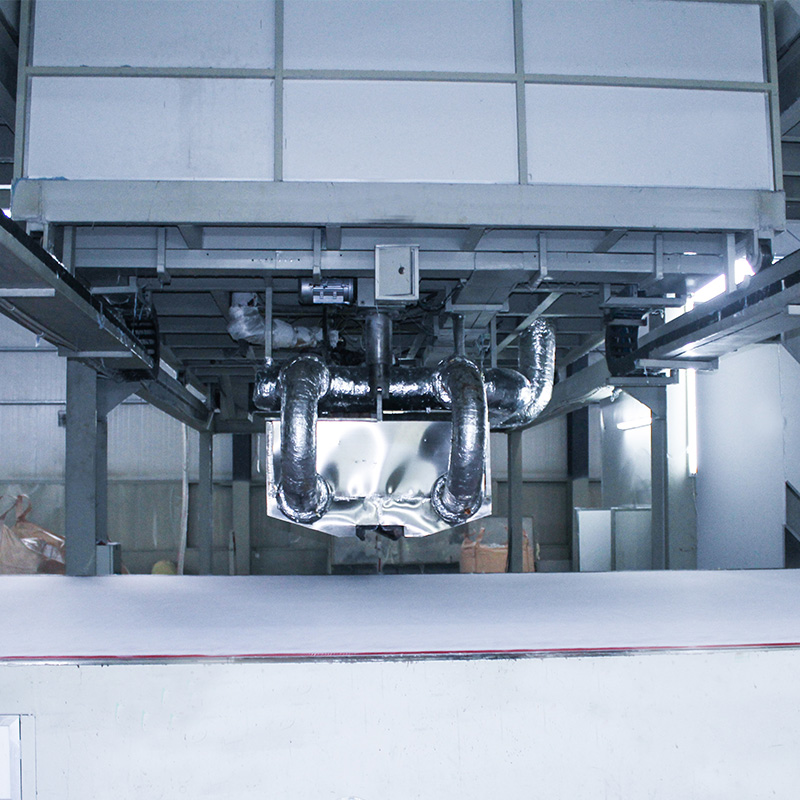 Olvadva fújt nem szőtt gép GÉP SEBESSÉG: 10-70 M/PERC Termék megtekintése →
Carded Web vs Spunbond és Meltblown
Segít a kártolt szövedék elhelyezése a spunbond és a meltblown mellett, mert a projekttervezés során gyakran összehasonlítják a három technológiát. A kártolt szövedék vágott szálakkal kezdődik, amelyeket mechanikusan nyitnak és igazítanak. A Spunbond polimer granulátumokkal kezdődik, amelyeket folytonos filamentumokká extrudálnak, és közvetlenül egy szövedékbe helyezik. Az olvadékfúvás szintén polimerrel kezdődik, de sokkal finomabb szálakat állít elő a záró- és szűrési feladatokhoz.
A kártolt szövedékek általában nyernek a lágyság, a tömeg, a keverési rugalmasság és a természetes vagy újrahasznosított vágott szálak használatának képessége miatt. A Spunbond nyer a gyártási sebesség, az izzószál szilárdsága és az egységesebb, folytonosabb szerkezet terén. A döntés ritkán szól arról, hogy egy technológia jobb; a termékleírásról és a vonal gazdaságosságáról szól. Azoknak a gyártóknak, akiknek megbízható fonott alapozásra van szükségük, az egygerenda S termékcsaládunk a PP fonott nemszőtt anyagok általános kiindulópontja.
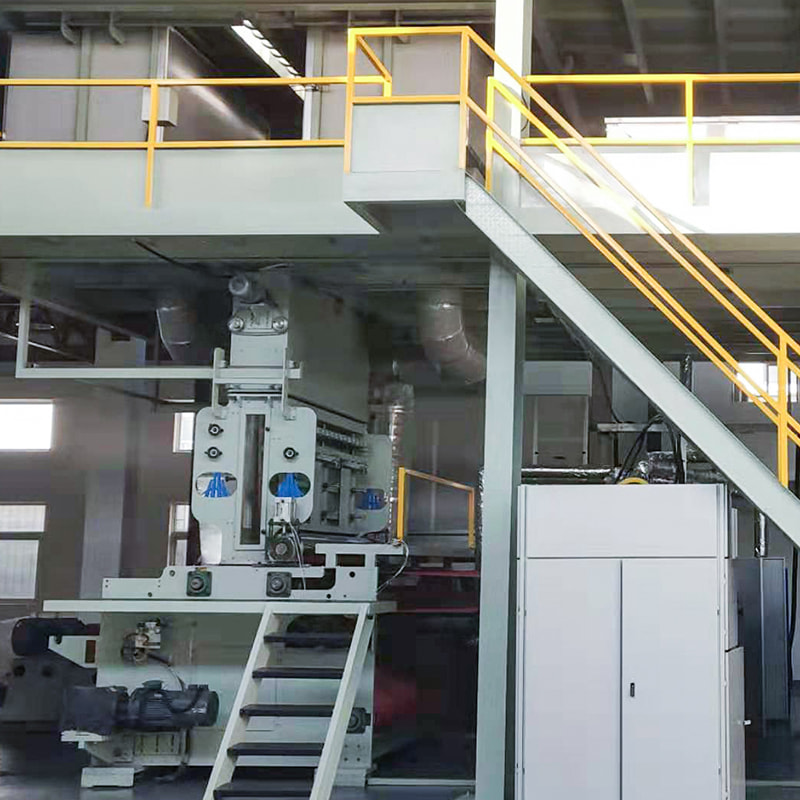 S nem szőtt szövet készítő gép Ellátási képesség: 4 készlet/hó Termék megtekintése →
Ahol kártolt hálókat használnak
A kártolt szövedékek a mindennapi és ipari termékek széles körében jelennek meg. Ugyanabból az alapszövedékből nagyon puha eldobható tárgyat vagy nagy teherbírású, tartós szövetet lehet kialakítani a szálkeverék, a szövedék súlyának és a kötési mód megváltoztatásával.
- Higiéniai termékek: fedőlapok, gyűjtőrétegek és nedvszívó magcsomagolások.
- Törlőkendők és testápolók: száraz törlőkendők, nedves törlőkendők, arcmaszkok és konyharuhák.
- Orvosi textíliák: géz, sebápolók, kendők és védőelemek.
- Szűrés: légszűrők, folyadékszűrők és HVAC közegek.
- Geotextíliák és mezőgazdaság: tájszövet, terménytakarók és talajstabilizálás.
- Autóipar és bútorok: párnázás, szigetelés, szőnyeg hátlap és belső kárpitozás.
- Csomagolás és kiskereskedelem: újrafelhasználható bevásárlótáskák és védőfóliák.
Ha szélesebb képet szeretne kapni arról, hogyan alkalmazzák a nem szőtt anyagokat az egyes iparágakban, gyakorlati áttekintést tartunk az iparági hírek rovatunkban.
Minőségellenőrzés és gyakori buktatók
A kártolt szövedék minőségét a konzisztencia alapján ítélik meg: a szalag súlya, a szál orientációja, a szakítószilárdság mindkét irányban, a vastagság és a légáteresztő képesség. A gyártás során a leggyakoribb probléma a nep képződés, a felhősödés vagy csíkok a hálóban, a túlzott statikus és egyenetlen keresztirányú súly.
A legtöbb ilyen probléma szabályozható fegyelmezett szálelőkészítéssel, stabil kártyabeállításokkal és jó páratartalom-szabályozással. A henger fordulatszámának, a munkás-lehúzó beállításainak, a dörzsölési sebességnek és a szalagfeszességnek a rendszeres ellenőrzése segít megőrizni a vezeték stabilitását. Ha egy terméknek meghatározott MD/CD szilárdsági arányra van szüksége, a szalagfektetési módszert és a ragasztási feltételeket össze kell hangolni, nem pedig külön változóként kezelni.
A megfelelő gyártósor kiválasztása
Akár kártolt szalagsort, akár sodratszalagot tervez, a megfelelő választás a termékkel kezdődik. Határozza meg a célszövet súlyát, szélességét, szálkeverékét, kötési módját és a szükséges teljesítményt. Ezután fontolja meg, mennyi automatizálásra és folyamatvezérlésre van szüksége. Saját berendezéskínálatunk az egysugaras S, kétnyalábú SS, háromnyalábú SSS, SMS, SMMS és SMMSS konfigurációkat foglalja magában, 1600 mm-től 4200 mm-ig terjedő munkaszélességgel.
Azoknál a termékeknél, amelyeknek zárórétegre van szükségük, az SMS kompozit vonal egyetlen folyamatos folyamatban egyesítheti a fonásszilárdságot az olvadékfúvott szűréssel. Ez gyakran jobban illeszkedik, mint az átalakítás során az akadályteljesítmény növelése.
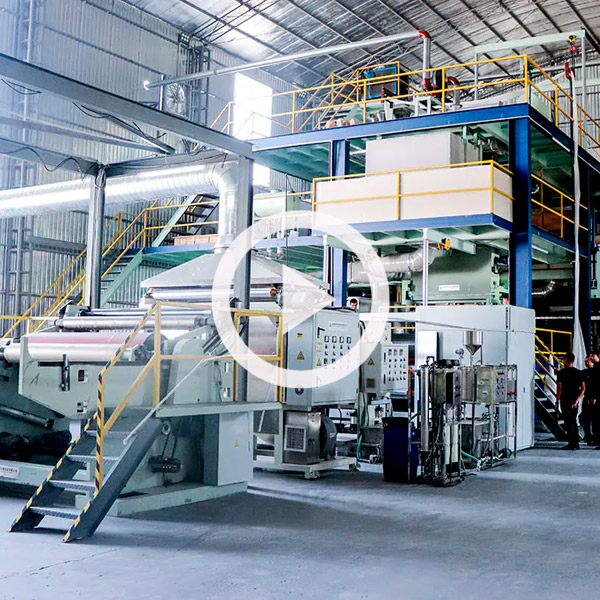 pp SMS gép Ellátási képesség: 4 készlet/hó Termék megtekintése →
Ha többet szeretne megtudni arról, hogyan dolgozunk a malmokkal és a befektetőkkel, tájékozódjon a mi hátterünkről a tájékoztató oldalon.
A kártolt webtechnológia továbbra is értékes része a nem szőtt anyagnak. Rugalmasságot, puhaságot és költségstruktúrát kínál, amely számos higiéniai, orvosi, törlőkendő és ipari termékhez illeszkedik. A kártolási sorrend és a kötési lehetőségek megértése az első lépés egy olyan vonal meghatározása felé, amelynek még évek múlva is lesz kereskedelmi értelme. Ha kártolt hálót, spunbondot vagy összetett megközelítést mérlegel, csapatunk mindig szívesen beszél a gyakorlati kompromisszumokról.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kína
