



 English
Gyakorlati kérdés a nedvességszabályozásról
Minden nemszőtt gyártó ismeri azt a pillanatot, amikor a vásárló olyan mérhető tulajdonságot kér, amely soha nem volt az eredeti specifikáció része. Az orvosi köpenyeket vásárló vásárló a "jó légáteresztő képességet" kéri. Egy higiéniai márka olyan hátlapot szeretne, amely "megfelelő nedvességelvezetéssel rendelkezik". A válasz akkor válik világossá, ha a vízgőzáteresztési sebességet (WVTR) egy meghatározott vizsgálati szabvány alá helyezzük. Az ASTM F1249 megadja ezt a numerikus választ, és ezt oly módon teszi, hogy lehetővé tegye az anyagok és a beszállítók közötti közvetlen összehasonlítást. A következtetés egyszerű: az ASTM F1249 megismételhető, műszeralapú mérést ad a gyártóknak arról, hogy mennyi vízgőz halad át egy rugalmas záróanyagon naponta. A szabvány meghatározza a vizsgálati körülményeket, a szenzorrendszert és a kalibrálási követelményeket, hogy az egyik laboratóriumtól közölt érték összehasonlítható legyen egy másikkal. Mindenki számára, aki nem szőtt anyagokkal és filmekkel dolgozik, ezeknek a számoknak a megértése nem elméleti gyakorlat. Ez hatással van a termékfejlesztésre, a vásárlók minősítésére és a berendezésválasztásra.
Mit takar az ASTM F1249
Az ASTM F1249 egy szabványos vizsgálati módszer, amely meghatározza a vízgőz áteresztési sebességét rugalmas záróanyagokon keresztül, különös tekintettel a műanyag fóliára és fóliára. A hivatalos cím: "Szabványos vizsgálati módszer a vízgőz áteresztési sebességére műanyag fólián és fólián keresztül modulált infravörös érzékelővel". A módszer a csomagolásban, ipari gátakban és egyéb olyan alkalmazásokban használt anyagokra alkalmazható, ahol a nedvességgőz teljesítménye számít. Leírja a tesztkamrát, az érzékelő kialakítását, azokat a feltételeket, amelyek mellett a tesztet le kell futtatni, és azokat az eljárásokat, amelyek biztosítják az eredmények egységességét a laboratóriumokban.
A nemszőtt anyagok gyártói számára a szabvány akkor válik relevánssá, ha a nemszőtt anyagot fóliával laminálják vagy más rétegekkel kombinálják. A nemszőtt anyag önmagában általában nagy nedvességgőzáteresztést tesz lehetővé porózus szerkezete miatt. A filmréteg, a bevonat vagy a rétegek közötti kötés azonban csökkentheti ezt az átvitelt. Az F1249 a végső összetett viselkedést méri, amelyet a végfelhasználók tapasztalnak.
A modulált infravörös érzékelő módszer
A teszt úgy működik, hogy állandó vízgőzáramot hoz létre a mintán. A mintát két rekesz közé helyezzük. Az egyik rekeszben szabályozott hőmérséklet és magas relatív páratartalom áll rendelkezésre. A másikat folyamatosan söpörjük száraz vivőgázzal. A mintán átszivárgó vízgőz egy érzékelő cellába kerül, ahol egy modulált infravörös érzékelő méri a koncentrációt. Mivel az érzékelő a vivőgáz koncentrációjára reagál, a gőzárammal egyenesen arányos jelet állít elő. Az eredményt gramm per négyzetméter/nap egységben fejezzük ki (g/m²/nap).
Leggyakrabban két feltételt alkalmaznak. Az egyik a 37,8°C 100%-os relatív páratartalommal, ami gyakori az orvosi és higiéniai értékeléseknél. A másik 23°C 50%-os relatív páratartalom mellett, a tárolással és a csomagolással kapcsolatban. A szabvány más feltételeket is alkalmazhat, de a választott állapotot jelenteni kell. A kalibrálás elengedhetetlen. Az érzékelőt hitelesített WVTR-értékekkel rendelkező, ismert referenciafilmekkel kell ellenőrizni. A megfelelő kalibrálás nélküli teszt látszólag pontos, de a gyakorlatban értelmetlen számokat eredményezhet.
Mit jelentenek a számok a gyakorlatban
A WVTR értékek nagymértékben függnek az anyagtól és a vizsgálati körülményektől. Egy szoros csomagolófólia 1-5 g/m²/nap értéket mutathat 38°C-on és 90%-os relatív páratartalom mellett. A higiéniai hátlapokban használt lélegző polietilén fólia 800 és 3000 között lehet. A védőruházathoz tervezett nemszőtt laminátum a fóliarétegtől és a szövetszerkezettől függően e szélsőségek közé eshet. A legfontosabb értelmezés az, hogy a WVTR a kombinált struktúra tulajdonsága, nem csak egy komponens. Ugyanaz a nemszőtt szövet különböző WVTR eredményeket eredményezhet, ha különböző filmekkel, bevonatokkal vagy ragasztókkal kombinálják. A terv bármely részének változásait a célértékhez képest újra kell értékelni.
| Anyag | Tipikus WVTR (g/m²/nap) |
|---|---|
| Szabványos polietilén fólia | 1-5 |
| Légáteresztő polietilén fólia | 800-3000 |
| Nem szőtt plusz vékony lélegző fólia laminált | 500-5000 |
| Nagy porozitású nemszőtt anyag filmréteg nélkül | 5000 és több |
Ezek a tartományok inkább szemléltető jellegűek, mint pontosak. Egy adott termék értéke a polimertől, az extrudálás körülményeitől, az alaptömegtől és a kötési vagy laminálási eljárástól függ. Emlékeztetni kell a berendezés vásárlóit arra, hogy a gyártósornak egységes szerkezetet kell létrehoznia, hogy a késztermék egy ellenőrzött WVTR ablakon belül maradjon. Egy iparági cikk arról légáteresztő képesség vizsgálata hasonló logikára világít rá: amikor egy szabvány meghatároz egy tulajdonságot, akkor a gyártási folyamatot ahhoz képest kell értékelni.
Miért fontos ez a nem szőtt anyagok gyártói számára?
Egy nemszőtt gyártó, aki magabiztosan tud megvitatni a WVTR-t, jobb helyzetben van ahhoz, hogy kiszolgálja az ügyfeleket az orvosi, higiéniai és ipari piacokon. Az orvosi védőruházatban a szövetnek át kell engednie a nedvességgőzt, hogy viselője ne melegedjen túl, ugyanakkor gátat kell képeznie a folyadékoknak és részecskéknek. A higiéniai termékekben a hátlapnak meg kell akadályoznia a folyadék szivárgását, miközben lehetővé kell tenni a levegő áramlását és a nedvesség távozását a bőr egészsége érdekében.
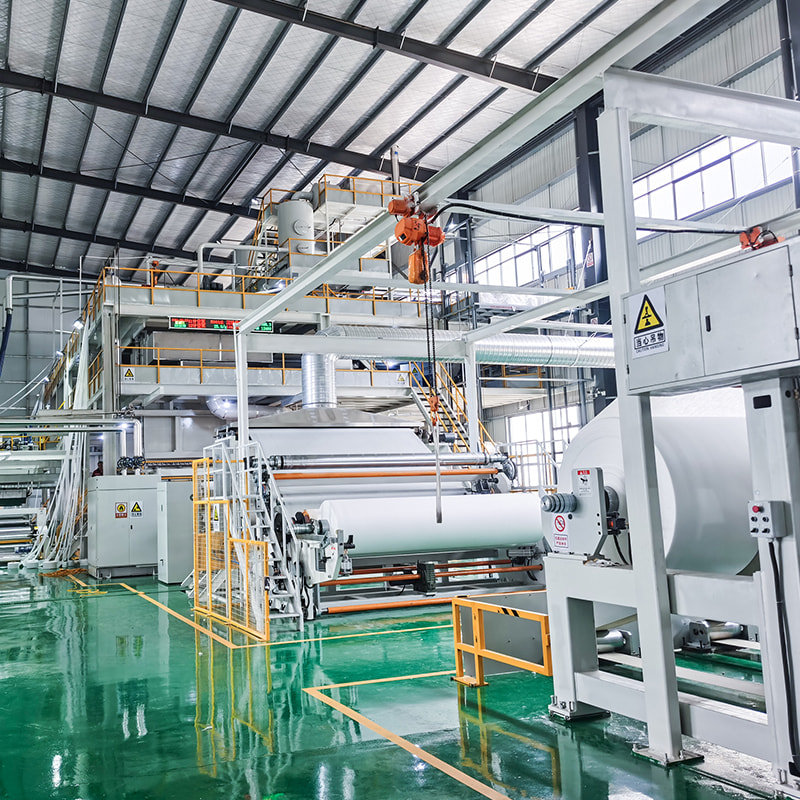
Az ASTM F1249 közvetlenül csatlakozik a gyártóberendezésekhez. A sodrott olvadéksoron előállított nemszőtt szövet szerkezete határozza meg, hogy az anyag hogyan viselkedik, ha fóliákkal kombinálják vagy önálló gátként használják. Az SMS- vagy SMMS-kompozitok sodrott réteggel rendelkeznek a szilárdság és olvadékfúvott rétegekkel a finomabb szálzáró teljesítmény érdekében. Ezeknek a rétegeknek az elrendezése befolyásolhatja a páraáteresztési jellemzőket. A megfelelő gerendakonfigurációjú berendezés kiválasztása a végső alkalmazással kezdődik. A sebészeti köpenyeket vagy higiéniai alkatrészeket megcélzó gyártó számára előnyös lenne egy olyan gép, amely réteges, ellenőrzött szerkezetet tud létrehozni:
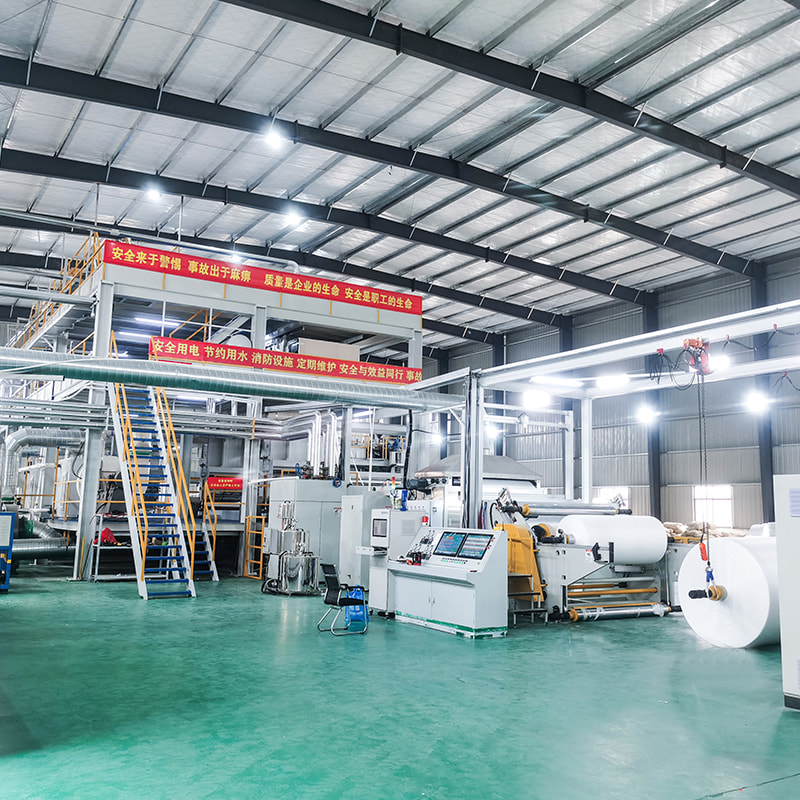
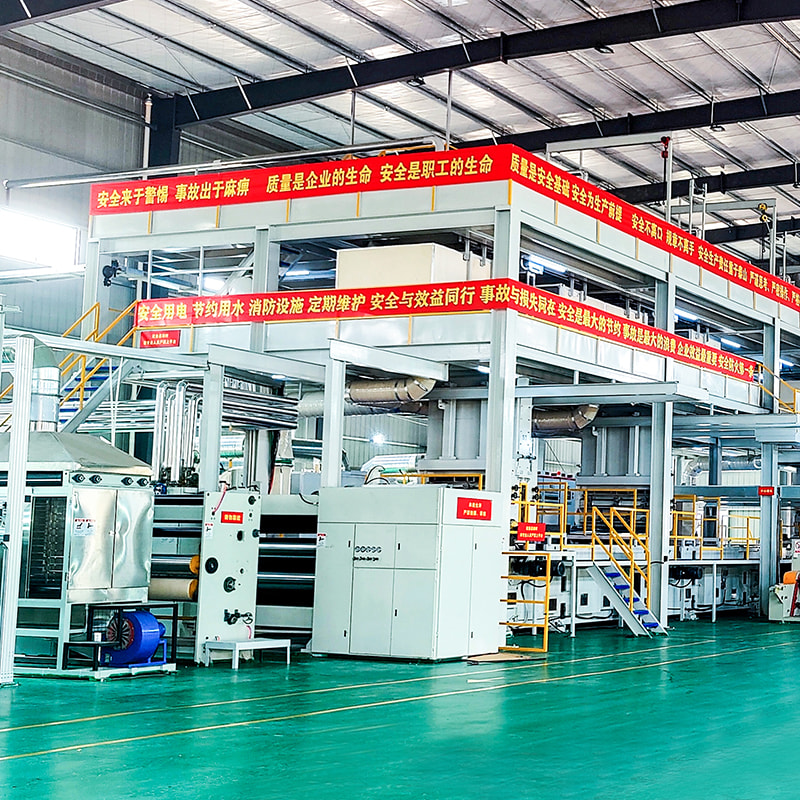
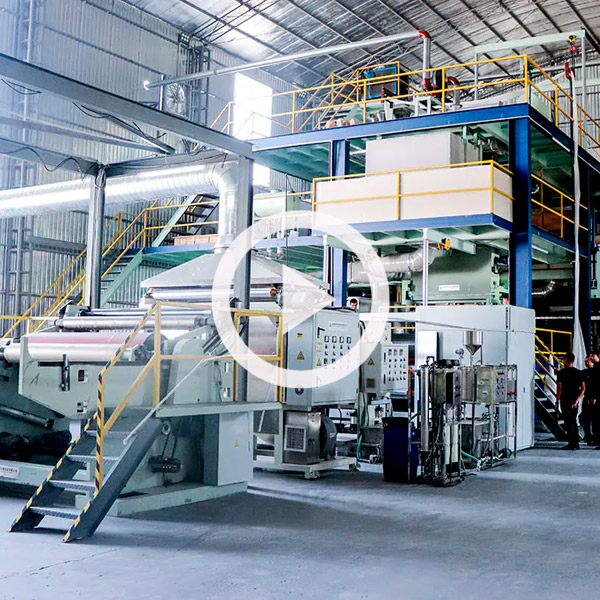 SMS Spunmelt vonal réteges nem szőtt anyagok gyártásához Ez az SMS-gép egyesíti a fonott és olvadékfúvott gerendákat, hogy réteges nemszőtt anyagokat hozzon létre, igazodva az ASTM F1249-ről szóló, környező szövegben tárgyalt ellenőrzött gátszerkezetek szükségességéhez. Termék megtekintése →
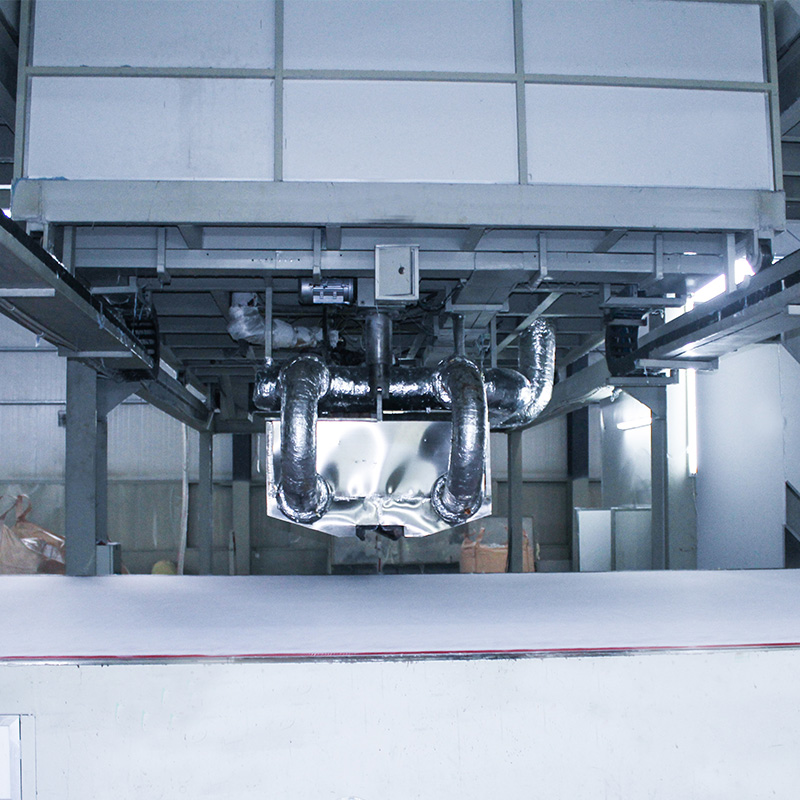 Olvadva fújt nem szőtt gép finomszálas védőszövethez Ez az olvasztva fúvott gép olyan finomszálas rétegeket állít elő, amelyek elengedhetetlenek a szűréshez és a záróképességhez, közvetlenül támogatva a rétegkonfigurációról és a gőzáteresztésről szóló tárgyalást az előző szövegben. Termék megtekintése →
Az SMS-vonal a klasszikus fonott-olvadékfúvott-fontkötés struktúrát alkotja, míg az SMMS-konfiguráció egy második olvasztott fúvósugarat ad hozzá a megnövelt gát egyenletessége érdekében. Maga az olvadékfúvott vonal a magmodul a finomszálas réteg előállításához, amely biztosítja a szövet záró- és szűrési jellemzőit. Amikor a gyártó megérti, hogy ezek a rétegek hogyan befolyásolják a gát tulajdonságait, az ASTM F1249 és a gépválasztás közötti kapcsolat konkretizálódik.
A teszt futtatása és az eredmények megbízható megőrzése
Az F1249 futtatása több gyakorlati részletre is oda kell figyelni. A próbadarabnak reprezentatívnak kell lennie a késztermékre. A laminátum esetében ez keresztirányban és gépirányban történő mintavételt jelent. A vastagság eltérései félrevezető eredményeket eredményezhetnek, ezért a vastagságot minden mintánál meg kell mérni és fel kell jegyezni.
A hőmérséklet- és páratartalom-szabályozás képezi a teszt gerincét. Bármelyik paraméter kis eltolódása észrevehetően megváltoztathatja a mért WVTR-t. A modern műszerek szigorúan ellenőrzött kamrákat használnak folyamatos felügyelet mellett, de a legjobb biztosíték továbbra is a tanúsított referenciafilmekkel végzett rendszeres ellenőrzés. Ha egy referenciafilm a megadott tűréshatáron kívüli értéket ad, a műszert módosítani kell, mielőtt bármilyen ügyféladatokat nyilvánosságra hoznának. Egy gyártási környezetben a következetesség éppúgy számít, mint a pontosság. Az alaptömeg, a filament denier és a kötési feltételek kezdettől fogva történő szabályozása elengedhetetlen. A megbízható hőmérséklet-, nyomás- és sebességszabályozással rendelkező gyártósor közvetlenül hozzájárul a reprodukálható akadályteljesítményhez. Minőség-ellenőrzési intézkedések nem szőtt gyártósoron hasznos keretet nyújtanak az ilyen szisztematikus érvényesítéshez.
Hogyan hasonlítható össze az F1249 más WVTR szabványokkal?
Az ASTM F1249 nem az egyetlen rendelkezésre álló szabvány a nedvességgőz átvitelére. Hasonlítsa össze néhány gyakran előforduló alternatívával, hogy megértse, hol illik a modulált infravörös módszer.
| Szabványos | módszer | Tipikus használat |
|---|---|---|
| ASTM F1249 | Modulált infravörös érzékelő | Műanyag fóliák, fóliák, laminátumok |
| ASTM E96 | Gravimetriás (szárítószer vagy víz) | Lemezanyagok, építőhártyák |
| ASTM F372 | Infravörös érzékelés | Magas védőrétegű fóliák és fóliák |
Az ASTM E96 egy gravimetriás módszer, amely méri a súlyváltozást az idő múlásával. Egyszerű, de lassabb, és kevésbé alkalmas nagyon magas zárórétegű anyagokhoz. Az ASTM F372 infravörös érzékelést is használ, de különböző műszerkonfigurációkhoz és tartományokhoz tervezték. Az ASTM F1249 a sebesség és az érzékenység egyensúlyát kínálja a műanyag fóliák és a rugalmas záróanyagok esetében, ezért széles körben hivatkoznak rá a csomagolásban és az orvosi termékfejlesztésben. Ha egy ügyfél F1249-et ad meg, akkor egy műszeralapú eljárással, ellenőrzött feltételekkel generált eredményt szeretne. A gyártó válaszolhat úgy, hogy gondoskodik arról, hogy laboratóriuma fel legyen szerelve és kalibrálva legyen az adott módszerhez, vagy egyeztethet egy külső laboratóriummal.
Mit jelent ez a következő projektje számára
Az ASTM F1249 egy gyakorlati szabvány, amely a légáteresztő képesség homályos követelményét konkrét számmá alakítja. A nem szőtt anyagok gyártói számára a szabvány három célt szolgál. Segíti a termékfejlesztést azáltal, hogy lehetővé teszi a szövet és a laminált változatok objektív összehasonlítását. Segíti az ügyfelek minősítését azáltal, hogy közös nyelvet biztosít a korlátok teljesítéséhez. És segít a berendezések kiválasztásában, mivel felhívja a figyelmet azokra a folyamatváltozókra, amelyek befolyásolják az akadályok konzisztenciáját.
A legfontosabb dolog nem maga a szabvány, hanem az általa ösztönzött fegyelem. Az a gyártó, aki ismeri a tesztkörülményeket, érti az egységeket, és a szövetszerkezetet az elvárt WVTR sorozathoz köti, jobban felkészült az igényes piacok kiszolgálására. Amikor legközelebb egy ügyfél a mért páraáteresztési teljesítményt kérdezi, a válasz szabványból érkezik, nem pedig találgatásból.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kína
