



 English
Két tekercs 25 g/m2-es polipropilén fonott szövet minden vizuális ellenőrzésen át tud menni, és továbbra is úgy viselkedik, mint a különböző anyagok az átalakító soron. Az egyik zökkenőmentesen betáplál a higiéniai termékek műveletébe; a másik a vevő légáteresztési határát kioldja, a küldemény pedig a kapuban kerül visszatartásra. A különbség a szemnek láthatatlan, de a légáramlásmérőn azonnal megjelenik.
A légáteresztő képesség, az a sebesség, amellyel a levegő fix nyomáskülönbség mellett halad át a textílián, az egyik leggyakrabban meghatározott tulajdonság a nem szőtt anyagok beszerzésében, és nem a raktárban, hanem a gyártósoron dől el. A szál finomsága, a szalagszerkezet és a kötési feltételek már jóval a tekercs becsomagolása előtt beállítják az értéket. Ez az útmutató elmagyarázza, mit jelent a mérés, mely vizsgálati szabványok alkalmazandók, mi mozgatja a számot, és hogyan határozza meg a vonalkonfiguráció azt a permeabilitási ablakot, amelyet egy üzem következetesen tarthat.
Mit mér a légáteresztő képesség valójában
A légáteresztő képesség az a sebesség, amellyel a levegő átáramlik a szövet egy ismert területén, ha meghatározott nyomáskülönbséget alkalmaznak annak két oldalán. Gyakorlatilag: rögzítse a mintát, szívjon át rajta levegőt egy beállított nyomáson, és rögzítse, mennyi levegő halad át másodpercenként. Mivel a teszt gyors és roncsolásmentes, rutin minőségi kapuként és specifikációs tulajdonságként is szolgál.
Az eredményeket cm-ben adjuk meg 3 /cm 2 /s (számszerűen megegyezik cm/s), mm/s vagy ft 3 /perc/ft 2 , amelyet gyakran CFM-re rövidítenek. Az átalakítások akkor számítanak, amikor két adatlap találkozik: 1 cm 3 /cm 2 /s 10 mm/s, és 1 CFM nagyjából 5,08 mm/s-nak számít. Az egyszerűen "500"-at jelző specifikáció értelmetlen mindaddig, amíg az egységet, a tesztfejet és a nyomást rá nem erősítik.
Két szabvány dominál. Az ISO 9237 a nemzetközileg legszélesebb körben használt szabvány, és jellemzően 20 cm-rel fut 2 tesztfej 100 Pa nyomásesés mellett. Az ASTM D737, amely az alapértelmezett Észak-Amerikában, általában 125 Pa-t (0,5 hüvelyk vízoszlopot) alkalmaz egy 38 cm-en. 2 fejét. Mivel a fej területe és a nyomás különbözik, a két szabvány szerinti eredmények nem cserélhetők fel közvetlenül; az ISO 9237 szabvány szerinti 300 mm/s-os szövetnél nem lesz 300 az ASTM D737 szerint. A szabvány, a fejterület és a nyomás feltüntetése bármely adatlapon a legolcsóbb vitakerülő lépés, amelyet a vevő megtehet.
Mi mozgatja a számot egy nemszőtt hálóban
A levegő a csatornákon keresztül halad a szálak között, így bármi, ami megváltoztatja a csatornák méretét, számát vagy folytonosságát, megváltoztatja a leolvasást. Az olvadt vonalon három tényező végzi a legtöbb munkát.
A szál finomsága
A finomabb szálak több felületet és kanyargósabb utakat tömörítenek az azonos súlyú szövetbe, így a légáramlás csökken. Ez a fő oka annak, hogy az egy számjegyű mikron tartományba eső szálakat tartalmazó, olvasztva fúvott réteg sokkal jobban ellenáll a levegőnek, mint az azonos alaptömegű sodort réteg, és egyúttal jobban befogja a részecskéket. Az olvasztva fúvott oldalon a polimer olvadékfolyási indexe és a szerszám kialakítása határozza meg, hogy a szálak milyen finoman jönnek ki; a spunbond oldalon a filament denier, amelyet nagyrészt a húzási sebességgel állítanak be, ugyanabba az irányba tolja el az áteresztőképességet.
Alapsúly és vastagság
Minden mást tartson állandóan, és az áteresztőképesség csökken az alaptömeg növekedésével, mert a levegőnek több anyag jut át. A kapcsolat nem lineáris; a 15-ről 30 gsm-re való áttérés nem csökkenti a leolvasást felére. Az irány azonban megbízható, ezért az alaptömeg az első olyan változó, amelyet ellenőrizni kell, amikor a leolvasások a tekercsek között eltolódnak.
Ragasztás és kalanderezés
A termikus kalanderezés dönti el, hogy a web mennyire marad nyitva. A magasabb réshőmérséklet és nyomás ellaposítja a kötési pontokat és megszilárdítja a szövedéket, lezárja a csatornákat és lefelé húzza a leolvasást; a könnyebb kötés a hálót terjedelmesebbé és áteresztőbbé teszi. A gravírozott kötési minta is számít, mivel a sűrűbb pontminta alacsonyabb, mint a durva, azonos súlyú. Az érintett beállítások alaposabb megismeréséhez ez az áttekintés arról, hogy a kalanderezési hőmérséklet, sebesség és nyomás hogyan alakítja a végső szövetet, részletesen meghatározza a kompromisszumokat.
A légáteresztő képesség prioritásai alkalmazásonként
Nincs univerzális cél. Egy terménytakaró és egy sebészeti kendő a skála ellentétes végén található, és mindkettő helyes. Ami az egyik alkalmazásról a másikra változik, az az, hogy mihez kell viszonyítani a permeabilitás értékét.
| Alkalmazás | Közös szerkezet | Amit a specifikációnak ki kell egyensúlyoznia |
|---|---|---|
| Sebészeti köpenyek és függönyök | SMS | Folyadék- és részecskegát a viselő kényelméért |
| Arcmaszkok és légzőkészülékek | Spunbond-olvadékfúvott kompozitok | Szűrési hatékonyság a légzésellenállással szemben |
| Higiéniai fedő- és hátlapok | SS vagy SMS | Lágyság és légáteresztő képesség az elzáródás ellen |
| Mezőgazdasági burkolatok és tájszövet | S vagy SS | Gázcsere a hővisszatartás ellen |
| Bevásárlótáskák és csomagolás | S | Alacsony prioritás; az olvasás elsősorban a web nyitottságának konzisztenciáját követi |
A maszksor megérdemel egy közelebbi pillantást, mert megmutatja, hogy egy permeabilitási specifikáció valójában egy kétoldalú szerződés. Az agresszíven szűrő, de a levegőt alig áteresztő közeg meghibásodik, mivel a felhasználók elhúzzák az arcuktól, vagy abbahagyják a megfelelő viselést, ezért a légzésellenállási határértékek a szűrési hatékonyság mellett állnak a maszkszabványokban. Mindkét szám tartományban tartása nagymértékben a szálfinomság szabályozásán és az olvadékfúvott vonalon a stabil szövedékképzésen múlik. Azok az üzemek, amelyek ezt a réteget házon belül szeretnék előállítani, általában egy dedikált olvadékfúvási sort értékelnek, akár önállóan, akár egy összetett konfiguráció részeként:
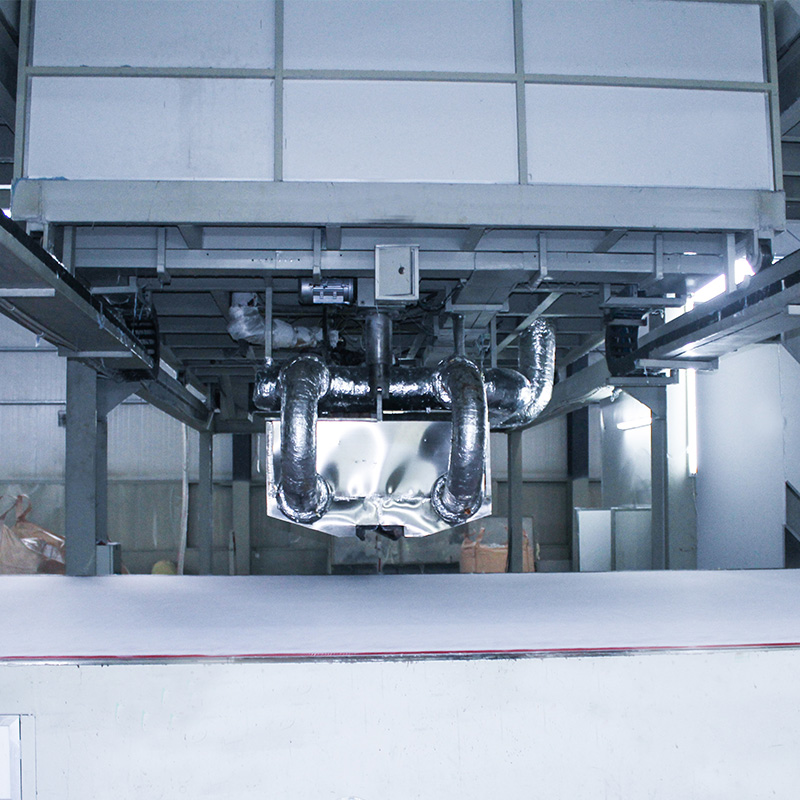 Olvadva fújt nemszőtt gép szűrőközeghez Ez az olvasztva fúvott vonal finom átmérőjű, 18–300 g/m2 tömegű polipropilén szövetet állít elő 10–70 m/perc sebességgel, biztosítva a növényeknek azt a szálfinomságot és szalagszabályozást, amely szükséges a szűrési hatékonyság és a légzésállóság tartományban tartásához a maszkközeghez. Termék megtekintése →
A légáteresztő képesség nem azonos a légáteresztő képességgel
A "lélegzőképesség" két különböző mérésnél lazán használatos, és a zavar valós vásárlási hibákat okoz. A légáteresztő képesség nyomon követi a légáramlást az anyagon keresztül. A nedvességgőz áteresztési sebessége, általában MVTR vagy WVTR, nyomon követi, hogy a vízgőz milyen gyorsan halad át rajta. Egyes szerkezetekben korrelálnak, másokban viszont nem: a légáteresztő fólia könnyen átereszti a párát, miközben szinte teljesen blokkolja a légáramlást, pontosan ennyi higiéniai hátlap működik. Amikor egy vásárló "lélegző" szövetet kér, a következő produktív kérdés az, hogy légáramlásra, páraáteresztésre vagy mindkettőre gondolnak, mivel a vizsgálati módszerek, az egységek és a gépi vonatkozások mind eltérőek.
Hogyan állítja be a vonalkonfiguráció az áteresztőképességi ablakot
Minden sodrott olvadéksornak van egy adott polimerrel és receptúrával elérhető permeabilitási tartománya, és a nyaláb konfigurációja a legnagyobb egyedi döntés e tartomány mögött.
Nyitott szerkezetek: S és SS vonalak
Az egysugaras S vonal a legnyitottabb, legnagyobb áteresztőképességű szöveteket állítja elő a sodrat-olvadék családban. Ez a nyitottság jellemző a bevásárlótáskákra, a csomagolásra, a mezőgazdasági burkolatokra és a bútorok hátterére, és a modern egysugaras vonalak elérik az alacsony deniert és a magas teljesítményt, amelyet ezek a piacok igényelnek. Az SS vonalak egy második forgó gerendát adnak hozzá, némi nyitottságot keresve az egyenletességért és a könnyebb, egyenletesebb szövetek futtatásának lehetőségéért a higiénia és az alapfelületek törlése érdekében. Az ebbe a szövetosztályba tartozó berendezés egy erre a célra épített egygerenda S vonal:
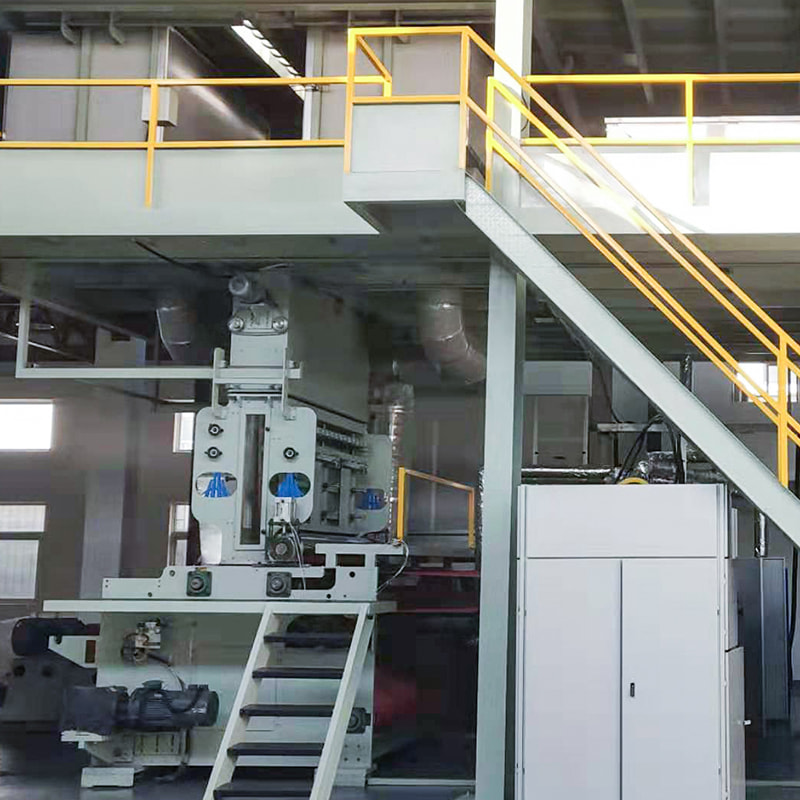 Egysugaras S Spunbond nem szőtt gép A 10–200 g/m2-es szövetet 9–150 m/perc sebességgel futó egysugaras fonott vonal a nyitott, nagy áteresztőképességű anyagokat alkalmassá teszi a bevásárlótáskákra, csomagolóanyagokra és mezőgazdasági borításokra, amelyekről már szó volt. Termék megtekintése →
Ellenőrzött légáramlású akadály: SMS, SMMS és SMMSS
Az olvadékfúvott gerendák hozzáadásával létrejön az SMS-család, ahol egy vagy két olvadékfúvott réteg helyezkedik el a spunbond rétegek között. Minden egyes olvadékfúvott réteg csökkenti az áteresztőképességet és növeli a gát teljesítményét, amelyre pontosan az orvosi textíliák és a prémium higiéniai termékek épülnek. Az S, SS, SMS, SMMS és SMMSS közötti választás kevésbé arról szól, hogy melyik a jobb, hanem inkább arról, hogy a célalkalmazás melyik permeabilitás-korlát közötti egyensúlyért fizet. Az orvosi és prémium higiéniai hordozókhoz az igásló platform így néz ki:
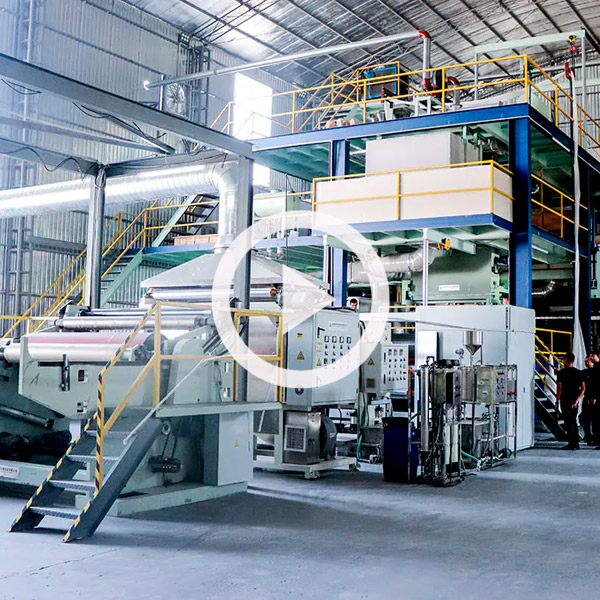 PP SMS kompozit nemszőtt gép A fonott és olvadékfúvott gerendákat kombinálva ez az SMS-platform 9–70 g/m2-es szövetet állít elő 350 m/perc sebességgel, biztosítva a permeabilitástól a határig egyensúlyt az orvosi textíliákhoz és a prémium higiéniai hordozókhoz. Termék megtekintése →
Egy adott konfiguráción belül a kalanderezés beállítása, az olvadékfúvás betöltése és a polimerkiválasztás finomhangolják azt, hogy az ablakon belül hol landol a recept. Emiatt a komoly gépszállítók rákérdeznek a célszövet tulajdonságaira, beleértve az áteresztőképességi tartományt is, mielőtt egy sort idéznek: a berendezést a specifikáció szerint kell megtervezni, nem pedig fordítva.
Öt ellenőrzés, mielőtt jóváhagy egy szövetet vagy vonalat
- Nevezze meg a szabványt és a feltételeket! Fogadja el az ISO 9237 szabvány szerint írt specifikációkat a fejterület és a nyomás feltüntetésével, vagy az ASTM D737 szabványt azonos feltételekkel, és utasítsa el a puszta számokat.
- Rögzítse az egységet. Adja meg a mm/s-t vagy a CFM-et a szerződésben, és konvertálja át a számadatok összehasonlítása előtt, nagyjából 5,08 mm/s CFM-enként.
- Kondíciós minták ugyanúgy. A légáramlási értékek a hőmérséklet és a páratartalom függvényében változnak, ezért kondicionálás után végezze el a tesztelést normál textil atmoszférában, körülbelül 20-21°C-on és 65%-os relatív páratartalom mellett.
- Kérdezze meg a folyamat kontextusát. Az alaptömeg, a filament denier és a naptárbeállítások lehetővé teszik, hogy az eltérés okára vezethető vissza, ahelyett, hogy vitatkozna.
- Ellenőrizze a saját konvertáló vonalán. A laminálás, a dombornyomás és a hőátalakítás mind kölcsönhatásba lép a szalag nyitottságával, és a próbatekercs sokkal olcsóbb, mint egy elutasított szállítmány.
Ezek a csekkek egyike sem kerül sokba, és együttesen megakadályozzák a nem szőtt anyagok kínálatában leggyakrabban előforduló érvet: két fél ugyanazt a szövetet különböző számokkal idézi. Ha maga a céltartomány a probléma, amikor a vevőnek olyan permeabilitási ablakra van szüksége, amelyet az aktuális recept nem ér el, a javítás általában felfelé történik, nyalábkonfigurációban, olvasztva fúvott terhelésben vagy kötésben. Ezen a szinten dolgozunk: PP fonott és olvasztva fúvott komplett sorok gyártójaként az egygerendás S-től az ötsugaras SMMSS-ig, 1600-4200 mm szélességben, a gyártósort azon szövettulajdonságok köré építjük, amelyeket az ügyfélnek meg kell őriznie, beleértve a légáteresztő képességet is. Ha egy új vonalat egy permeabilitás-vezérelt specifikációhoz viszonyít, szívesen megteheti beszélje meg a konfigurációs lehetőségeket mérnökeinkkel, mielőtt elkötelezi magát.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kína
